Twee PVC-kogelkranen kunnen hetzelfde magazijn verlaten, dezelfde DN50-markering dragen, hetzelfde 16 bar-cijfer op de handgreep gedrukt en zich toch gedragen als twee totaal verschillende producten. Eén ervan blijft bubbeldicht gedurende tien jaar bijtende dosering. De andere begint in jaar twee aan de stengel te huilen en wordt in jaar vier vast. Niets aan de buitenkant vertelt je welke je hebt gekocht.
Die ene opening zit achter de vraag: "Zijn alle PVC-kogelkranen van dezelfde kwaliteit?" Het eerlijke antwoord is nee, en de redenen zijn niet mysterieus. Ze zitten in de hars, de mal, de samenstelling van de zitting, de spindelafdichting, de wanddikte en of iemand de klep daadwerkelijk onder druk heeft getest voordat deze in de doos ging. Hieronder ziet u een fabrikantvisie van wat er verandert tussen een standaardklep en een industriële klep, hoe u ze uit elkaar kunt houden voordat u koopt, en waar de werkelijke kosten van een goedkope klep terechtkomen.
Harskwaliteit is de eerste en grootste kwaliteitsvariabele
PVC-kogelkranen worden gegoten uit een kleine familie thermoplastische materialen: UPVC, CPVC, PPH, PVDF en FRPP. Binnen elk van deze namen varieert de hars zelf veel meer dan de meeste kopers verwachten. Een verwerker kan nieuwe grondstoffen kopen met een gedocumenteerde K-waarde en een batchcertificaat, of hij kan maalgoed kopen van een opwerkingsfabriek voor een fractie van de prijs. Beide materialen vormen een klep die er op een plank goed uitziet.
Het verschil komt later naar voren. Maalgoed heeft al minstens één hittegeschiedenis achter de rug. De polymeerketens zijn korter geworden, het stabilisator- en smeermiddelpakket is onvoorspelbaar en de maalgoedstroom wordt zelden netjes op soort gesorteerd. De slagsterkte kan met 30 tot 50 procent afnemen vergeleken met nieuwe hars van hetzelfde nominale type. Een maalklep doorstaat een fabriekstest bij kamertemperatuur. Het overleeft vijf jaar pompen en waterslag niet.
Virgin compound is ook van belang voor de chemische resistentie. Het maalgoed is vaak verontreinigd met resten van wat het vorige product ook was: een pijpextrusielijn, een kabelmantel, een gerecyclede fitting. Deze residuen creëren zwakke plekken waar agressieve media de muur aanvallen. Bij de schoonwaterplicht is dit zelden zichtbaar. Voor natriumhypochloriet, zwavelzuur of ijzerchloride bepaalt deze hoe lang de klep meegaat.
Praktische controle: vraag naar het harsbatchcertificaat en het binnenkomende keuringsrapport. Een fabrikant die nieuwe compound koopt, zal beide hebben. Een fabrikant die maalgoed uitvoert, heeft meestal een inkooporder en niet veel anders.
Vormtolerantie, wanddikte en kogelgeometrie
Een PVC-kogelkraanhuis is geen massief stuk plastic. Het is een drukvat met een berekende wanddikte, een poortlocatie die is ontworpen om de laslijn weg te bewegen van de zone met de hoogste spanning, en een koelcyclus die bepaalt of het onderdeel gelijkmatig krimpt of kromtrekt. Verminder de wanddikte met 12 procent om hars te besparen en de klep doorstaat nog steeds een schaaltest van 1,5x bij kamertemperatuur. Het faalt bij 55 graden Celsius onder dezelfde druk.
Wanddikte is de gemakkelijkst te verifiëren specificatie en wordt het vaakst buiten beschouwing gelaten in een inkooporder. Een schuifmaat op de carrosseriewand en op de eindaansluiting vertelt u binnen een minuut of u het product heeft ontvangen dat u dacht te hebben gekocht.
De bal is een precisieonderdeel en het is de plek waar goedkope kleppen stilletjes hun prestaties verliezen. De ronding van de kogel bij een goede industriële klep wordt over de afdichtingsband op ongeveer 0,05 mm gehouden. De oppervlakteruwheid van het afdichtingsgebied wordt doorgaans gespecificeerd op Ra 0,8 micrometer of fijner. Een klep met een kogel die 0,2 mm uit de ronding is, sluit nog steeds af als hij nieuw is, omdat de zitting zacht genoeg is om zich aan te passen. Na een paar duizend cycli wordt de zitting permanent vastgezet en begint de klep te druppelen.
Stamslingering en bedieningskoppel horen in hetzelfde gesprek. Een stuurpen die niet concentrisch is, belast de O-ringen elke keer dat de hendel draait, ongelijkmatig. Daarom voelt de ene klep uit de doos stijf aan en wordt slechter, terwijl een andere klep van hetzelfde formaat na vijf jaar dienst nog steeds met twee vingers draait.
Hars
Virgin compound met batchcertificaat versus ongesorteerd maalgoed. Deze enkele beslissing bepaalt het plafond voor de slagvastheid en chemische bestendigheid.
Geometrie
Wanddikte, plaatsing van de laslijn, rondheid van de kogel en concentriciteit van de steel. Geen ervan is zichtbaar, ze zijn allemaal meetbaar.
Afdichting
Zitting van PTFE of TPE, O-ring met dubbele of enkele stuurpen, lagersteun aan de onderkant van de stuurpen. Dit is waar lekken beginnen.
Testen
Bemonsteringsinspectie versus 100 procent testen van schaal en stoel. Het testrapport is het enige bewijs dat de klep daadwerkelijk is gecontroleerd.
Zittingcompound en spindelafdichting bepalen of de klep echt sluit
De stoel is het onderdeel dat feitelijk de stroom tegenhoudt, en het is het onderdeel dat het meest wordt blootgesteld aan een kostenbesparende beslissing. Een PTFE-stoel kost meerdere malen wat een TPE-stoel voor algemeen gebruik kost. Op een onderdelenbak zien beide eruit als een witte ring.
PTFE is de standaardkeuze voor chemische toepassingen, omdat het bijna alles weerstaat en een lage wrijvingscoëfficiënt heeft, waardoor het bedrijfskoppel laag blijft. Het is ook moeilijker, dus er is een beter afgewerkte bal nodig om goed af te dichten. Een zachte TPE-zitting sluit een ruwe bal af, en daarom lijken sommige goedkope kleppen in eerste instantie prima te werken. TPE zwelt ook op in contact met oplosmiddelen en oliën, en een gezwollen zitting duwt de bal van zijn middellijn, wat het koppel verhoogt en de slijtage versnelt.
Stemafdichting is een afzonderlijke ontwerpbeslissing. Een enkele O-ring in een gewone groef is het minimum. Industriële kleppen maken over het algemeen gebruik van een dubbele O-ring met een back-up, soms met een onderste tap of secundair lageroppervlak, zodat de steel op twee plaatsen wordt ondersteund in plaats van op één. Dit detail is zichtbaar op een doorsnedetekening, en het is een van de eerste dingen die verdwijnen als een klep reverse-engineered wordt om een prijs te bereiken.
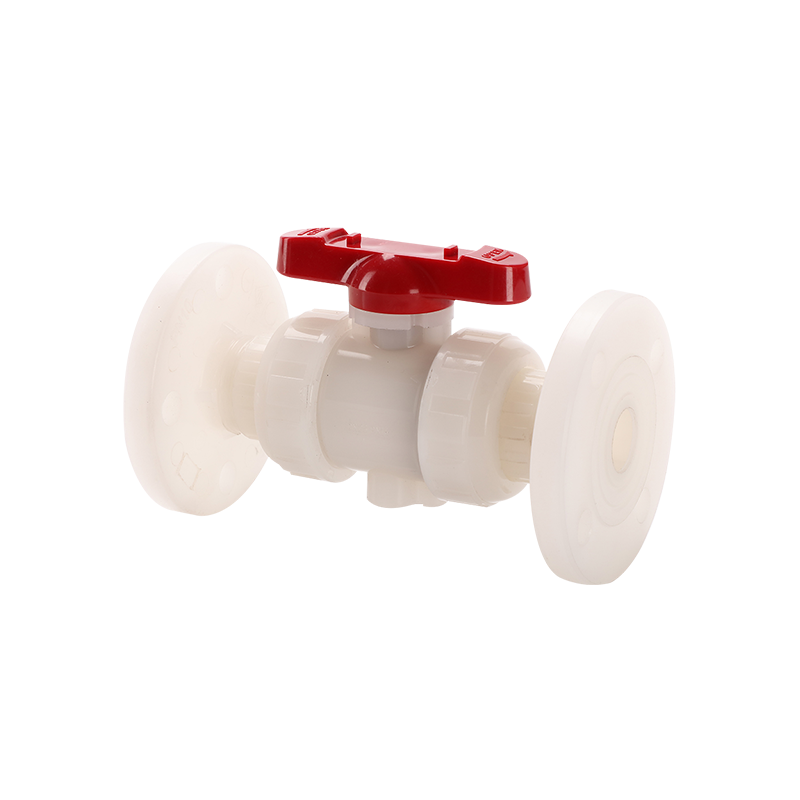
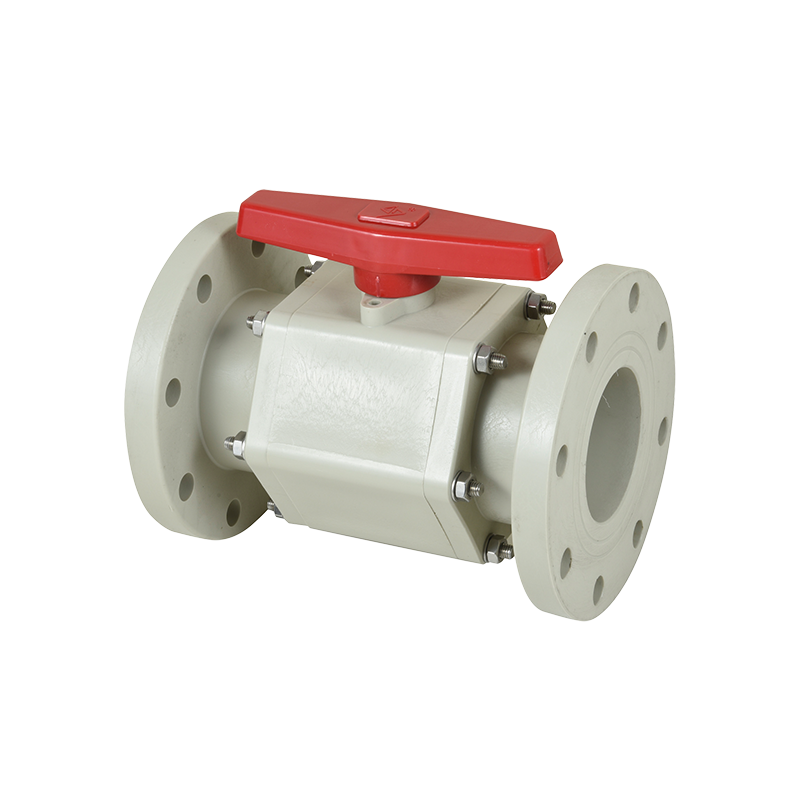
De lichaamsbouw is ook belangrijk. Een klep uit één stuk heeft geen lichaamsverbinding die kan lekken. Daarom werd het ontwerp met flens uit één stuk de standaard voor chemische toepassingen nadat het begin jaren negentig werd geïntroduceerd. Een driedelige klep kan ter plaatse worden onderhouden zonder dat de leiding hoeft te worden doorgesneden, wat van belang is bij skids en spruitstukken waar het demonteren van de leiding duur is. Beide zijn legitieme technische keuzes. Wat niet legitiem is, is dat een tweedelige carrosserie met een oplosmiddelgelaste verbinding wordt gepresenteerd als gelijkwaardig aan een gietstuk uit één stuk.
Specificaties die u naast elkaar kunt vergelijken voordat u een monster goedkeurt
Wanneer twee offertes 40 procent verschillen op hetzelfde nominale onderdeelnummer, zit het verschil vrijwel nooit in de verspanende arbeid. Het zit in deze parameters. Druk de tabel af, overhandig deze aan de leverancier en vraag hem de werkelijke waarden in te vullen met ondersteunende gegevens.
Tabel 1. Parameters die een gewone PVC-kogelkraan scheiden van een industriële klep. De getoonde waarden zijn typische bereiken; bevestigen aan de hand van de tekening- en testgegevens van de leverancier.
Parameter
Zuinige klep
Ventiel van industriële kwaliteit
Waarom het ertoe doet
Hars source
Gemengd maalgoed, geen batchrecord
Virgin compound met K-waarde en batchcertificaat
Slagvastheid en herhaalbare chemische bestendigheid
Dikte van de carrosseriewand
10 tot 15 procent onder tekening
Volgens tekening, geverifieerd door inkomende inspectie
Barstdruk en langdurige kruipweerstand
Rondheid van de bal
0,15 tot 0,25 mm onrond
0,05 mm of beter over de afdichtingsband
Zittingcontact en lekvrije afsluiting gedurende duizenden cycli
Afwerking van het kogeloppervlak
Ra 1,6 tot 3,2 micrometer
Ra 0,8 micrometer of fijner
Slijtagesnelheid en bedrijfskoppel
Materiaal zitting
TPE, kwaliteit niet geverifieerd
PTFE, dichtheid en afmetingen gecontroleerd
Zwelling, chemische aantasting en consistentie van de afdichting
Stamafdichting
Enkele O-ring, gladde groef
Dubbele O-ring met back-up, onderste lagersteun
Stemhuilen en weerstand tegen zijbelasting
Druktest
AQL-bemonstering bij 1,0x nominale druk
100 procent schaal- en stoeltest bij 1,5x en 1,1x
Foutpercentage in het veld en garantieblootstelling
Traceerbaarheid
Geen
Caviteitsnummer, batchcode, testrecord
Mogelijkheid om een claim te onderzoeken en op te lossen
Een leverancier die geen waarden voor de rechterkolom kan produceren, liegt niet noodzakelijkerwijs. Misschien weten ze het gewoon niet, omdat ze afgewerkte kleppen kopen bij een handelstussenpersoon in plaats van ze te vormen. Dat is op zichzelf nuttige informatie.
De drukwaarden dalen met de temperatuur en de meeste kopers passen de correctie nooit toe
Een klep met een stempel van 16 bar heeft een nominale waarde van 16 bar bij 20 graden Celsius, met water, in statische toestand. Dat getal is niet geldig bij 60 graden. Thermoplastische drukwaarden volgen een deratingcurve, en de curve is steil. Voor UPVC bedraagt de bruikbare werkdruk bij 60 graden Celsius ongeveer 35 tot 40 procent van de 20 graden-waarde. CPVC breidt het bruikbare bereik naar boven uit, maar dezelfde curvevorm is van toepassing.
Het praktische gevolg is eenvoudig. Als een leiding een temperatuur heeft van 55 graden Celsius en het systeem wordt beschermd door een overstortventiel ingesteld op 10 bar, is een standaard UPVC-ventiel van 16 bar niet voldoende. De juiste selectie is een lichaam met een hogere beoordeling of een ander materiaal. Alleen al kiezen voor de 20 graden-waarde is een van de meest voorkomende specificatiefouten bij thermoplastische leidingen.
Er is nog een tweede effect dat gemakkelijk over het hoofd wordt gezien. Herhaaldelijke thermische cycli verminderen de voorspanning van de stoel. Een klep die op de eerste dag bij omgevingstemperatuur perfect afdicht, kan na tweehonderd verwarmings- en koelcycli een kleine hoeveelheid media gaan doorlaten, ook al is er niets zichtbaar mislukt. Industriële klepontwerpen compenseren dit door gebruik te maken van een veerbekrachtigde zitting of een diepere zittingzak die de contactdruk handhaaft terwijl het materiaal ontspant.
Chemische compatibiliteit is een curve, geen ja-of-nee-antwoord
Weerstandstabellen waarin een materiaal wordt vermeld als ‘resistent’ tegen een chemische stof, zijn een startpunt en geen specificatie. De werkelijke prestaties zijn afhankelijk van de concentratie, temperatuur en blootstellingstijd. UPVC kan probleemloos omgaan met verdund zwavelzuur bij omgevingstemperatuur. Verhoog de temperatuur tot 60 graden Celsius en hetzelfde materiaal begint zachter te worden en zijn drukvermogen te verliezen. Natriumhypochloriet is een goed voorbeeld van een medium dat sommige kwaliteiten aanvalt bij concentraties boven de 12 procent, terwijl ze onder die drempel onaangeroerd blijven.
Bij thermoplastische kleppen zijn twee faalwijzen het belangrijkst. De eerste is een chemische aantasting van het polymeer zelf, die tot uiting komt in de vorm van zwelling, verkleuring of verlies van mechanische sterkte. De tweede is permeatie- en omgevingsspanningsscheuren, waarbij het medium in het materiaal diffundeert en het onderdeel onder belasting scheurt, vaak bij een fitting of een spanningsconcentratie in plaats van in het midden van een muur.
Een verantwoordelijke leverancier zal vier vragen stellen voordat hij een klep aanbeveelt: wat is het medium, in welke concentratie, bij welke temperatuur en bij welke druk. Als een leverancier een klep prijsgeeft zonder deze vragen te stellen, verkoopt hij een onderdeelnummer in plaats van een oplossing. Waarden voor het assortiment industriële thermoplastische kogelkranen moeten altijd worden bevestigd aan de hand van de chemische bestendigheidsgegevens van de fabrikant bij de werkelijke bedrijfstemperatuur, niet bij omgevingstemperatuur.
Wat tientallen jaren van productie van thermoplastische kleppen u feitelijk leren
Sommige kwaliteitsverschillen worden pas duidelijk nadat je kleppen twintig tot dertig jaar in het veld hebt zien werken. Ningbo Baodi Plastic Valve Co., Ltd. vindt zijn geschiedenis in 1979, toen zijn voorgangerfabrieken een van de eerste plastic membraankleppen bouwden die in China werden geproduceerd; dat ontwerp slaagde voor een technische beoordeling, georganiseerd door het voormalige ministerie van Chemische Industrie in 1983. In 1992 ontwikkelde het bedrijf de uit één stuk bestaande kogelkraan met flens, een behuizingsontwerp dat later een van de meest gebruikte plastic klepformaten werd bij chemische verwerking, omdat het de behuizingsverbinding volledig verwijdert.
De lessen uit die periode bepalen nog steeds hoe een goed gebouwde klep er vandaag de dag uitziet. De uit één stuk bestaande flensconstructie bestaat omdat geschroefde en met oplosmiddel gelaste carrosserieverbindingen het dominante lekpad vormden bij agressief gebruik. Er bestaat een dubbele steelafdichting omdat enkele O-ringen bij de stuurpen veel vaker kapot gingen dan bij de zitting. Er bestaan marges in de wanddikte omdat fabrieksingenieurs kruipfouten bleven melden in lijnen die al tien jaar in bedrijf waren.
In 2006 breidde het bedrijf zich uit met industriële thermoplastische buizen en fittingen en werd het een van de eerste binnenlandse fabrikanten die CPVC toepaste op industriële leidingen en kleppen. Die combinatie – kleppen, leidingen en fittingen uit één productiesysteem – is belangrijker dan het klinkt, omdat het grensvlak tussen een klepeindverbinding en een pijpfitting de plek is waar een groot deel van de veldlekken ontstaat.
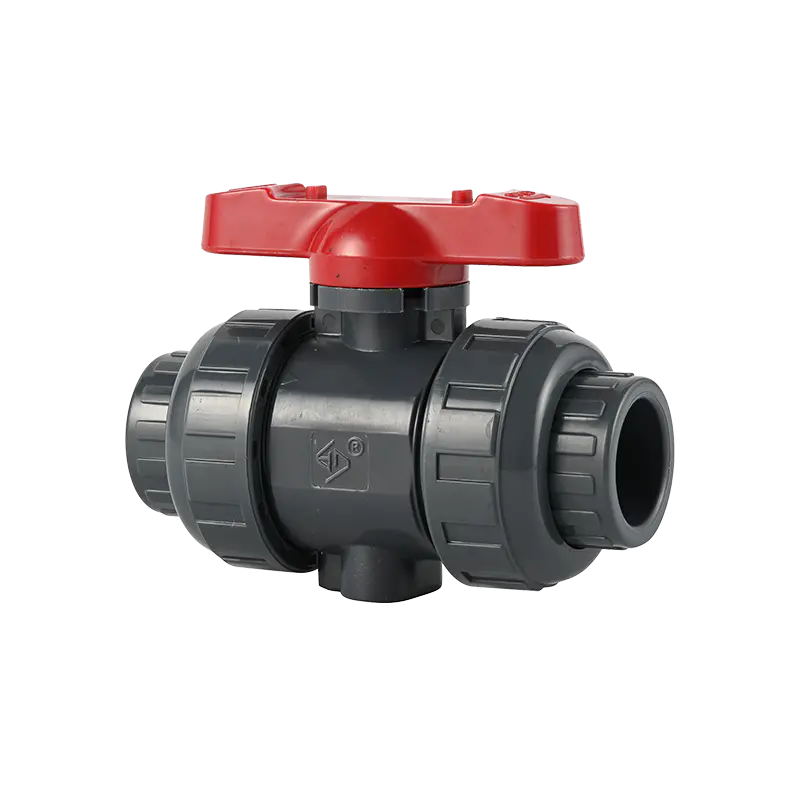
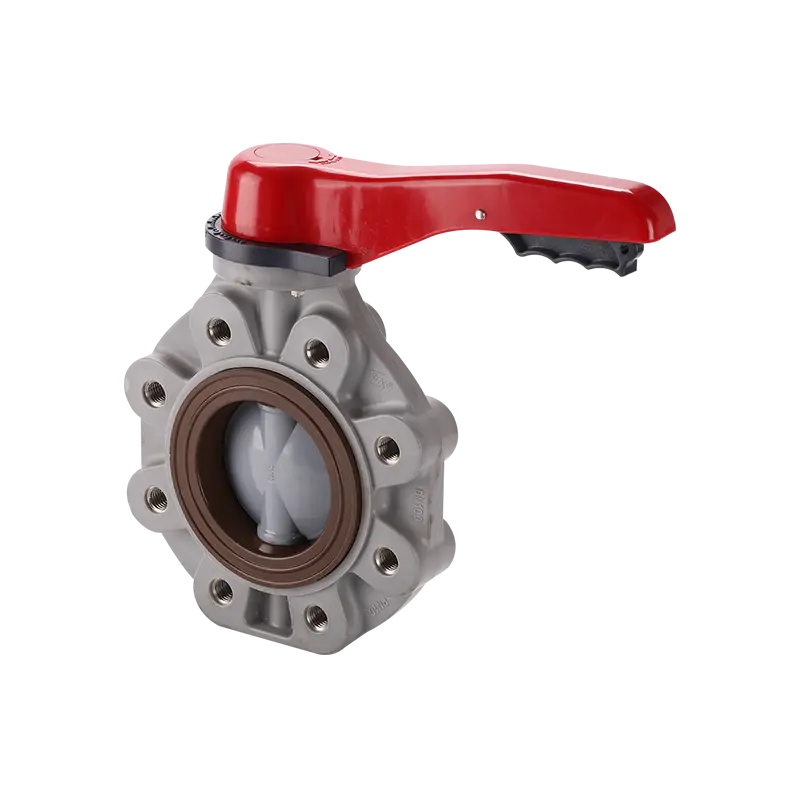
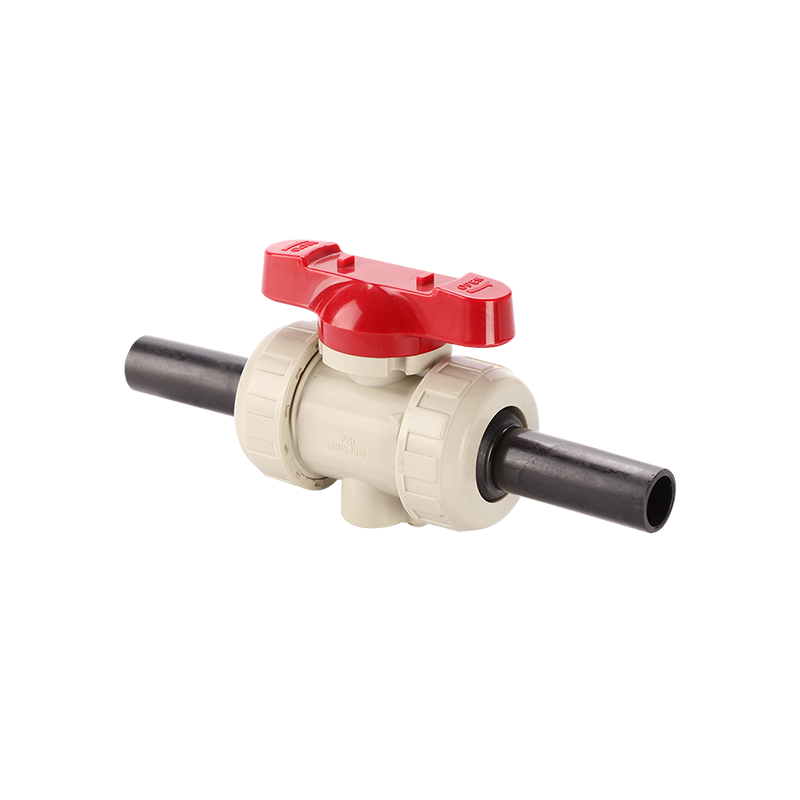
Deze drie carrosserievarianten dekken het grootste deel van het industriële gebruik. Het geflensde formaat is de standaard voor permanente chemische lijnen. Dankzij het echte verbindingsformaat kan de klep worden verwijderd en onderhouden zonder dat de leiding hoeft te worden doorgesneden, waardoor de onderhoudstijden op skids worden verkort. Het driedelige formaat stelt de bal en de stoelen bloot voor inspectie zonder het lichaam van de lijn te verwijderen.
Druktestgegevens onderscheiden industriële kleppen van cataloguskopieën
Elke PVC-kogelkraan moet op de schaal worden getest bij 1,5 maal de nominale druk en op de zitting bij 1,1 maal de nominale druk. De vraag is of elke klep wordt getest, of slechts een monster van elke batch. Bemonsteringsinspectie is een legitieme productiestrategie, maar het is niet hetzelfde product als 100 procent testen, en het prijsverschil weerspiegelt dat.
Testparameters zijn ook van belang. Een gebruikelijke manier is om de vasthoudtijd van de gespecificeerde duur in te korten tot enkele seconden, waardoor een klep met een marginaal lek kan passeren. Een andere manier is om te testen met lucht in plaats van met water, omdat luchtlekken bij lage druk moeilijker te detecteren zijn en gemakkelijker te verhelpen zijn. Vraag naar het testrecordformaat en de bewaartijd voordat u ervan uitgaat dat het certificaat betekent wat u denkt dat het betekent.
Relevante normen voor thermoplastische kleppen zijn onder meer ISO 9393 voor industriële kleppen, DIN 3441 voor plastic kleppen in leidingsystemen, en ASTM D1599 en D3139 voor plastic buizen en druktesten. Een fabrikant die naar deze normen verwijst, zou u de specifieke clausule moeten kunnen tonen waarop zij testen, en niet alleen het standaardnummer op een certificaat.
Traceerbaarheid sluit de cirkel. Een holtenummer dat op het lichaam is gestempeld, vertelt u welke mal het heeft geproduceerd. Een batchcode op de doos geeft aan welke harspartij is gebruikt. Zonder deze twee stukjes informatie kan een veldfout niet worden onderzocht en wordt deze standaard toegeschreven aan een "installatiefout". Dat is een reëel commercieel risico, en niet slechts een technisch risico.
Leveranciers- en fabriekscontroles die het inkooprisico verminderen
De certificaatmap van een leverancier is een startpunt en geen vervanging voor het kijken naar de productielijn. Kwaliteitsmanagementsysteemcertificaten zoals ISO 9001, ISO 14001 en ISO 45001 bevestigen dat er een systeem bestaat. Ze bevestigen niet dat het systeem wordt toegepast op de klep die u koopt.
Waar u op moet letten tijdens een fabrieksbezoek of een audit op afstand:
Hoeveel spuitgietmachines bedienen de kleppenlijn en of de matrijzen eigendom zijn van de fabrikant of van een derde partij.
Of binnenkomende hars wordt geïnspecteerd en geregistreerd, met een bewaarde monster per batch.
Of er nu een drukproefbank in huis is met een kalibratierecord, of dat de leverancier vertrouwt op een mondelinge toezegging.
Of kogel- en steelcomponenten in eigen beheer worden geproduceerd of worden gekocht bij een onderaannemer, en hoe die onderaannemer is gekwalificeerd.
Of afgewerkte kleppen in een gecontroleerde omgeving worden opgeslagen, omdat UV-blootstelling PVC na verloop van tijd aantast.
Of de fabrikant over een nationale productielicentie voor drukleidingcomponenten beschikt, wat in sommige markten een wettelijke vereiste is voor producten die in druksystemen worden gebruikt.
Wanneer een fabriek deze controles niet heeft, verschuift het inkooprisico volledig naar de koper. Dat risico is niet altijd zichtbaar in de eenheidsprijs. Meestal komt dit neer op een lijnonderbreking, een batchafkeuring in de haven of een garantieclaim achttien maanden na de installatie; kosten die zelden in de inkooporder tot uiting komen.
Aankoopfouten die meer kosten dan de klep zelf
De eerste fout is kopen op uiterlijk. Een klep die qua afmetingen identiek is aan een referentiemonster kan nog steeds verschillen in hars, zitting en wanddikte. Op uiterlijk gebaseerde goedkeuring is hoe een goedkope klep aan een specificatie voldoet.
De tweede fout is het overslaan van het bewaarde monster. Bewaar een goedgekeurd gouden monster met de batchcode en vergelijk elke levering hiermee. Dit is een proces van tien minuten dat de meeste discussies over de vraag of een product is veranderd, elimineert.
De derde fout is het beschouwen van de goedkoopste offerte als uitgangspunt en het onderhandelen over al het overige. Dit dwingt eerlijke leveranciers om precies de kenmerken te verwijderen die ervoor zorgen dat hun klep werkt: zittingkwaliteit, ontwerp van de spindelafdichting en volledige druktests. Het resulterende product ziet er vaak hetzelfde uit en gedraagt zich totaal anders.
De vierde fout is het veranderen van leverancier zonder het product opnieuw te kwalificeren. Een nieuwe bron met hetzelfde onderdeelnummer is een nieuw product. Voer hetzelfde monstergoedkeuringsproces uit, inclusief een druktest en een controle op chemische compatibiliteit als de toepassing agressief is.
De vijfde fout is het negeren van het verschil tussen een fabrikant en een handelsonderneming. Een fabrikant kan een technische vraag over stoelmateriaal en stuurpenafdichting beantwoorden. Een handelsbedrijf stuurt de vraag doorgaans door en geeft een benaderend antwoord terug. Als de toepassing kritisch is, bepaalt dat verschil of u een oplossing of een zending ontvangt.
Veelgestelde vragen
Zijn alle PVC kogelkranen van dezelfde kwaliteit?
Nee. De kwaliteit varieert aanzienlijk tussen bronnen, zelfs als de onderdeelnummers en afmetingen overeenkomen. De belangrijkste variabelen zijn harskwaliteit, wanddikte, rondheid en afwerking van de kogel, materiaal van de zitting, ontwerp van de spindelafdichting en of de klep afzonderlijk onder druk is getest. Twee kleppen kunnen er op een werkbank identiek uitzien en zich na twee jaar dienst totaal anders gedragen.
Waarom is nieuw PVC van belang in een kogelkraan?
Virgin compound heeft een bekend molecuulgewicht, een gecontroleerd additievenpakket en geen verontreiniging door eerdere verwerking. Het maalgoed heeft minstens één hittecyclus ondergaan, waardoor de polymeerketens korter worden en de slagsterkte afneemt. Bij agressief chemisch gebruik introduceert maalgoed ook zwakke punten waar het medium de muur aanvalt. Het verschil is niet zichtbaar, maar het verkort de levensduur bij druk- en cyclustoepassingen.
Hoe weet ik of de klep die ik heb ontvangen, is gemaakt van maalgoed?
Visuele inspectie geeft zelden uitsluitsel, omdat goed maalgoed er acceptabel uit kan zien. De betrouwbare route is documentatie: vraag naar het harsbatchcertificaat en het binnenkomende inspectierapport. U kunt het impactgedrag ook vergelijken door een monsterkleplichaam vanaf een gecontroleerde hoogte op een harde vloer te laten vallen en het resultaat te vergelijken met een bekend nieuw monster. De test is grof, maar laat zien wanneer het verschil groot is.
Is PTFE altijd het beste zitmateriaal?
PTFE is de juiste standaard voor chemische toepassingen vanwege de brede weerstand en lage wrijving, maar vereist een goed afgewerkte kogel om af te dichten. Bij schoonwatertoepassingen bij gematigde temperaturen kan een goed gespecificeerde TPE-zitting jarenlang adequaat functioneren. Het probleem is dat veel goedkope kleppen TPE gebruiken zonder de kwaliteit te specificeren, wat betekent dat de zitting op onvoorspelbare wijze kan opzwellen of uitharden in contact met oliën en oplosmiddelen.
Waarom lekt mijn ventiel bij de stuurpen in plaats van bij de zitting?
Lekkage van de stuurpen wijst meestal op een probleem met het afdichtingsontwerp of op zijdelingse belasting van de stuurpen. Een enkele O-ring in een gewone groef heeft een beperkte capaciteit om het slingeren van de steel, thermische cycli en herhaaldelijk gebruik te compenseren. Dubbele O-ringen met een back-up, gecombineerd met een lageroppervlak aan de onderkant van de stuurpen, verdelen de belasting en behouden de contactdruk. Spindellekken komen vaker voor bij kleppen die op basis van een prijs zijn gebouwd dan bij kleppen die op basis van een tekening zijn gebouwd.
Betekent een hogere drukwaarde altijd een betere kwaliteit?
Nee. De op het handvat gedrukte classificatie is een nominaal getal bij 20 graden Celsius. Een klep kan een hoog nominaal vermogen hebben en toch slecht presteren als de wanddikte dun is, de zitting zacht is of de spindelafdichting minimaal is. De beoordeling moet samen met de deratingcurve, het testrecord en de materiaalspecificatie worden gelezen.
Waarom komt de drukwaarde op mijn klep niet overeen met wat de leiding daadwerkelijk ziet?
Thermoplastische drukwaarden dalen naarmate de temperatuur stijgt. Een klep met een vermogen van 16 bar bij 20 graden Celsius is mogelijk alleen bruikbaar bij 6 bar bij 60 graden Celsius. Veel specificatiefouten komen voort uit het vergelijken van de klepwaarde met de systeemdruk zonder de temperatuurcorrectie toe te passen. Controleer altijd de reductietabel van de fabrikant voor het werkelijke medium en de werkelijke temperatuur.
Hoe vergelijk ik twee leveranciers eerlijk?
Stuur beide dezelfde technische vragenlijst over de harsbron, wanddikte, rondheid van de kogel, materiaal van de zitting, ontwerp van de spindelafdichting, testmethode en traceerbaarheid. Vraag vervolgens van elk een goedgekeurd monster aan en voer dezelfde druk- en cyclustest uit. Prijs moet de laatste variabele zijn die u vergelijkt, en niet de eerste, omdat een besparing van 20 procent op de eenheidsprijs zinloos is als de klep twee keer zo vaak moet worden vervangen.
Hebben installatiepraktijken invloed op de levensduur van een PVC-kogelkraan?
Ja, substantieel. Door te veel cement in de mof te lassen, kan oplosmiddel de lijm in de kogelkamer duwen en de klep vergrendelen. Als u een schroefdraadverbinding te vast aandraait, scheurt het lichaam bij de schroefdraadwortel. De ondersteunende leiding loopt slecht, waardoor de buigbelasting rechtstreeks op het kleplichaam komt te staan. Als u een klep installeert met de steel naar beneden gericht, worden media rond de steelafdichting opgevangen. Geen van deze zijn fabricagefouten, maar ze worden allemaal vaak gerapporteerd als kwaliteitsproblemen.
Wat is het handigste om aan een leverancier te vragen voordat je bestelt?
Vraag hen welk medium, concentratie, temperatuur en druk de klep zal zien, en vraag vervolgens welke van hun producten zij aanbevelen en waarom. Een leverancier die deze vragen stelt voordat hij offertes maakt, begrijpt de toepassing. Een leverancier die onmiddellijk offertes maakt, verkoopt een onderdeelnummer, en het risico van een mismatch blijft bij u.